
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

कोण ग्राइन्डर खरीद गाइड: साइज, पावर, स्पीड र डिस्क कसरी छनौट गर्ने
2026-11-04
सामग्री, सञ्चालन, अनुमोदित डिस्क, र काम गर्ने ठाउँ पहिले मिलाएर कोण ग्राइन्डर छनौट गर्नुहोस्।त्यसपछि बिजुली आपूर्ति, लोड प्रदर्शन, ह्यान्डलिंग, र सञ्चालन लागत तुलना गर्नुहोस्। डिस्क व्यास आकार वर्ग सेट; वाटेज र नो-लोड RPM एक्लैले तपाईंलाई उपकरणले कति स्वीकार्य काम पूरा गर्नेछ भन्न सक्दैन।
आयातकर्ताहरू, वितरकहरू, र कार्यशाला खरीददारहरूका लागि, उपयोगी तुलनामा पूर्ण कन्फिगरेसन समावेश छ: मेसिन, गार्ड, एट्याचमेन्ट, माउन्टिङ हार्डवेयर, र पावर सप्लाई। यो गाइडले ती छनोटहरूलाई प्रकाशित BOSI विशिष्टताहरू र व्यावहारिक नमूना-मूल्याङ्कन विधिसँग जोड्छ।
कोण ग्राइन्डर के हो, र यसले कसरी काम गर्छ?
एक कोण ग्राइन्डर एक ह्यान्डहेल्ड पावर उपकरण हो जसले एंगल गियरबक्स मार्फत डिस्क चलाउँछ। उपयुक्त अनुमोदित संलग्नक संग, यो काट्न, पीस, deburr, वा सतह तयार गर्न सक्नुहुन्छ। यसलाई साइड ग्राइन्डर पनि भनिन्छ। "पोर्टेबल ग्राइन्डर" र "ह्यान्डहेल्ड ग्राइन्डर" फराकिलो विवरणहरू हुन् जसमा अन्य उपकरण व्यवस्थाहरू समावेश हुन सक्छन्।
मोटरले गियरबक्स चलाउँछ, जसले घुमाउने दिशा परिवर्तन गर्छ र आउटपुट स्पिन्डल चलाउँछ। एट्याचमेन्ट त्यो स्पिन्डलमा माउन्ट हुन्छ। एट्याचमेन्ट र मेसिनले सँगै अनुमति दिइएको सञ्चालन निर्धारण गर्दछ; शारीरिक रूपमा फिट हुने डिस्क स्वचालित रूपमा उपयुक्त हुँदैन।

कोण ग्राइन्डरका भागहरू र तिनीहरूका कार्यहरू
बिजुली आपूर्ति देखि काम संलग्न संलग्न
आपूर्ति → मोटरकोणित गियरबक्स → स्पिन्डलस्वीकृत संलग्नक
माउन्टिंग
निर्दिष्ट flanges, नट, वा अनुमोदित माउन्टिङ प्रणाली पत्ता लगाउनुहोस् र संलग्न राख्न।
गार्डिङ
गार्डले मेसिन र अनुमति दिइएको संलग्न र सञ्चालन अनुरूप हुनुपर्छ।
नियन्त्रण
मुख्य ग्रिप, साइड ह्यान्डल, र स्विच लेआउटले पूर्ण उपकरणलाई कसरी नियन्त्रण गरिन्छ भनेर असर गर्छ।
स्पिन्डल लकले पावर आइसोलेटको साथ निर्देशन अनुसार प्रयोग गर्दा सहायक परिवर्तनहरूलाई सहयोग गर्दछ। यो एक अपरेटिङ ब्रेक देखि अलग छ। त्यस्तै गरी, कम्प्याक्ट बडीले निर्दिष्ट ह्यान्डल वा उचित नियन्त्रणको आवश्यकतालाई हटाउँदैन।
कोण ग्राइन्डर बनाम अन्य ग्राइन्डर प्रकारहरू
एक बेन्च ग्राइन्डरले स्थिर मेसिनमा यसको पाङ्ग्राहरू समर्थन गर्दछ; डाइ ग्राइन्डरले सामान्यतया यसको सहायक उपकरणको शरीरसँग मिलाएर राख्छ। ती लेआउटहरूले विभिन्न पहुँच र कार्यक्षेत्र आवश्यकताहरू पूरा गर्छन्। उद्धरण अनुरोध गर्दा, "ग्राइन्डर" को लागी मात्र सोध्नु भन्दा एक कोण ग्राइन्डर र यसको आवश्यक सञ्चालन निर्दिष्ट गर्नुहोस्।
कोण ग्राइन्डर के को लागी प्रयोग गरिन्छ?
कोण ग्राइन्डरको लागि मुख्य प्रयोगहरू काट्ने, सामग्री हटाउने, र सतहको तयारी हो। आवश्यक परिणामको साथ सुरू गर्नुहोस्। ट्यूबलाई लम्बाइमा काट्ने, वेल्ड लगाउने, र खिया हटाउने कार्यमा एउटै उपकरणको शरीर समावेश हुन सक्छ, तर तिनीहरूलाई विभिन्न संलग्नकहरू र स्वीकृति जाँचहरू आवश्यक पर्दछ।
| कार्य | मूल्याङ्कन गर्न संलग्न वर्ग | मेसिन र सेटअप जाँच | स्वीकार्य परिणाम |
|---|---|---|---|
| स्टील ट्यूब वा खण्ड काट्ने | सामग्रीको लागि कटिङ डिस्क अनुमोदित। | पहुँच, माउन्ट, काट्ने गार्ड, गति मूल्याङ्कन, र workpiece समर्थन। | तोकिएको स्थिति र किनारा अवस्था पूरा गरी काटिएको। |
| वेल्ड पीस वा deburring | उपयुक्त ग्राइंडिङ व्हील वा फ्ल्याप डिस्क। | पहुँच, लोड व्यवहार, अनुमति प्राप्त सम्पर्क विधि, र ह्यान्डलिंग। | भागमा अस्वीकार्य क्षति बिना आवश्यक सामग्री हटाउने। |
| खिया वा कोटिंग हटाउने | अनुमोदित सफाई संलग्नक, जस्तै उपयुक्त तार ब्रश वा स्ट्रिपिङ डिस्क। | संलग्न गति, गार्ड आवश्यकताहरू, र सतह अनुकूलता। | अत्यधिक आधार-सामग्री हटाउने बिना निर्दिष्ट सतह तयारी। |
| टाइल, ढुङ्गा, वा चिनाई काम | अपरेशनको लागि सामग्री-विशिष्ट हीरा संलग्नक अनुमोदित। | उपकरण उपयुक्तता, गहिराई, सुरक्षा, र एक उपयुक्त धुलो नियन्त्रण प्रणाली। | आवश्यक ज्यामिति र निर्दिष्ट एक्सपोजर नियन्त्रणहरूको साथ समाप्त। |
धातु काट्नको लागि कोण ग्राइन्डर छनौट गर्दै
धातु र खण्ड ज्यामिति पहिचान गर्नुहोस्, यसको नाममात्र मोटाई मात्र होइन। एक ट्यूब, फ्ल्याट प्लेट, र ठोस पट्टी विभिन्न पहुँच र समर्थन सर्तहरू प्रस्तुत गर्दछ। उपकरण र डिस्क पुग्न सक्छ कि भनेर निर्णय गर्नु अघि आवश्यक कट स्थापना गर्नुहोस्।
बारम्बार कार्बन-स्टील काट्नको लागि, म मेसिनको शक्ति मूल्याङ्कन बढाउनु अघि अनुमोदित डिस्क र कार्य होल्डिङ व्यवस्था तुलना गर्नेछु। यदि डिस्क अनुपयुक्त छ वा काम यसमा बन्द हुन्छ, अधिक शक्तिले सेटअप ठीक गर्दैन। काट्नको लागि मात्र अभिप्रेरित एट्याचमेन्टमा साइड प्रेसर प्रयोग नगर्नुहोस्।
ग्राइन्डिङ, सफाई र परिष्करणको लागि छुट्टै छनोटहरू चाहिन्छ
पीसले सामग्री हटाउँछ; परिष्करणले बाँकी सतह नियन्त्रण गर्दछ। सबैभन्दा छिटो हटाउने दरले थप परिष्करण कार्य छोड्न सक्छ। एक उपयोगी नमूना परीक्षणले प्रारम्भिक सञ्चालन र पछि आवश्यक कुनै पनि काम दुवै जाँच गर्दछ।
ढुङ्गा वा कंक्रीट समावेश निर्माण कार्यहरूको लागि, ग्राइन्डरको साथ पूर्ण धुलो-नियन्त्रण व्यवस्था छनोट गर्नुहोस्। एक उपयुक्त ब्लेडले मात्र मेसिन, गार्ड र निकासी उपकरणहरू उपयुक्त छन् भनेर स्थापित गर्दैन।
कोण ग्राइन्डर आकारहरू: पहुँच र ह्यान्डलिंगको लागि व्यास छान्नुहोस्
कोण ग्राइन्डर साइज सामान्यतया यसको इच्छित पाङ्ग्रा वा डिस्कको नाममात्र व्यासलाई बुझाउँछ। साझा बजार वर्गहरू 100, 115, 125, 150, 180, र 230 मिमी समावेश छन्। यसले विभिन्न मेसिनहरू वर्णन गर्दछ; तिनीहरू डिस्कहरूको सूची होइनन् जुन एक ग्राइन्डरमा फिट गर्न सकिन्छ।
| नाममात्र डिस्क वर्ग | छनोटमा जोड | के अझै पुष्टि गर्न आवश्यक छ |
|---|---|---|
| 100 / 115 / 125 मिमी | पहुँच, ह्यान्डलिंग, र साना कामको लागि आवश्यक पहुँच। | वास्तविक काटन क्षमता, अनुमोदित सामान, पकड, र स्थानीय उपभोग्य आपूर्ति। |
| 150 मिमी | फरक उपकरण र संलग्न प्याकेजको साथ अतिरिक्त पहुँच। | वजन, माउन्टिङ, गति, र इच्छित सञ्चालनको लागि उपयुक्तता। |
| 180 / 230 मिमी | ठूला एट्याचमेन्टहरू र तिनीहरूको पहुँच आवश्यक काम। | मूल्याङ्कन क्षमता, अपरेटिङ स्पेस, समर्थन, बिजुली आपूर्ति, र अपरेटर नियन्त्रण। |
डिस्क व्यासले सही काट्ने गहिराइ निर्दिष्ट गर्दैन
पूर्ण डिस्क त्रिज्या काट्ने गहिराइको रूपमा उपलब्ध छैन। फ्ल्याङ्गहरू, गियर हेड, गार्ड, अप्रोच कोण, र डिस्क पहिरनले प्रयोगयोग्य पहुँचलाई असर गर्छ। निर्दिष्ट सेटअपको लागि निर्माताको काट्ने क्षमता जानकारी प्रयोग गर्नुहोस्, त्यसपछि workpiece मा पहुँच पुष्टि गर्नुहोस्।
ठूलो बाहिरी व्यासले पनि उपकरण द्रुत रूपमा हटाउनेछ भनेर प्रमाणित गर्दैन। संलग्नक, लोड, र उपकरण डिजाइन त्यो तुलनाको अंश रहन्छ। उपलब्ध सबैभन्दा ठूलो साइजको सट्टा कामको लागि आवश्यक पहुँच किन्नुहोस्।
कामले अनुमति दिएको ठाउँमा मात्र मानकीकरण गर्नुहोस्
वितरक वा कार्यशाला फ्लीटको लागि, कम मिल्दो डिस्क आकारहरूले भण्डारणलाई सरल बनाउन सक्छ। मानकीकरण गर्नु अघि ग्राहक कार्यहरू र स्थानीय उपलब्धता जाँच गर्नुहोस्। असाधारण कामको लागि एउटा ठूलो उपकरण राख्नु ठूलो मेसिनको साथ प्रत्येक अपरेटरलाई आपूर्ति गर्नु भन्दा बढी व्यावहारिक हुन सक्छ।
कोण ग्राइन्डर वाटेज: इनपुट पावर र लोड प्रदर्शन
शक्ति मूल्याङ्कनले उपकरणको वर्णन गर्न मद्दत गर्दछ, तर यो समाप्त कामको मापन होइन। निर्दिष्टीकरणले विद्युतीय इनपुट, मेकानिकल आउटपुट, वा छोटो अवधिको अवस्थालाई वर्णन गर्दछ कि स्थापना गर्नुहोस्। ती मानहरू एकअर्काको लागि प्रतिस्थापन गर्न सकिँदैन।
एउटै सन्दर्भमा मूल्याङ्कन तुलना गर्नुहोस्
BOSI ले S1M-08-100A लाई 750 W मा र S1M-BS11-100A लाई 1200 W मा सूचीबद्ध गर्दछ, दुबै 100 मिमी व्हील र 11,000 r/min नो-लोड गतिको साथ। सूचीबद्ध शक्ति अनुपात 1200/750 = 1.6 हो। यसले 1.6 गुणा काट्ने गति, टर्क, वा सेवा जीवन स्थापना गर्दैन। प्रकाशित तथ्याङ्क मा छकालो योद्धा उत्पादन पृष्ठ.
AC उपकरणको लागि, हालको मूल्याङ्कनलाई यसको आपूर्ति-भोल्टेज सन्दर्भ पनि चाहिन्छ। amps द्वारा भोल्ट गुणन गर्दा स्पष्ट इनपुट शक्ति दिन्छ; यसले मेकानिकल आउटपुट स्थापना गर्दैन। आउटपुट-पावर निष्कर्ष कोर्नु अघि घाटा र बिजुली परिचालन अवस्थाहरूको लागि लेखा हुनुपर्छ।
सामान्य सञ्चालनबाट ओभरलोड तथ्याङ्कहरू अलग गर्नुहोस्
दBOSI कोण ग्राइंडिङ मेसिन पृष्ठ3800 W ओभरलोड फिगरलाई छोटो अवधिको शिखरको रूपमा वर्णन गर्दछ। त्यो शिखरले ठूला मोडेलहरूको निरन्तर मूल्याङ्कन स्थापना गर्दैन। वास्तविक नेमप्लेट र सञ्चालन निर्देशनहरूबाट चयन गर्नुहोस्, त्यसपछि इच्छित कार्य चक्रको मूल्याङ्कन गर्नुहोस्।
लोड अन्तर्गत उपयोगी आउटपुट खोज्नुहोस्
एक सानो आकारको ग्राइन्डरले अत्यधिक लोड अन्तर्गत काम गर्ने गति गुमाउन सक्छ। फिडलाई जबरजस्ती गर्नाले बेमेल समाधान गर्नुको सट्टा ताप र बाध्यकारी जोखिम बढाउन सक्छ। पूरा स्वीकार्य कटौतीहरू, आवश्यक पजहरू, र समान परिस्थितिहरूमा डिस्क खपत तुलना गर्नुहोस्। बाकसमा ठूलो संख्याले त्यो रेकर्डलाई प्रतिस्थापन गर्न सक्दैन।
कोण ग्राइन्डर RPM: नो-लोड गति, रिम गति, र चर गति
RPM ले प्रति मिनेट क्रान्तिहरू वर्णन गर्दछ। नो-लोड RPM भनेको काम काट्ने वा ग्राइन्डिङ लोड बिनाको गति हो। यसले सञ्चालन अवस्था पहिचान गर्न र संलग्नक अनुकूलता मूल्याङ्कन गर्न मद्दत गर्दछ; यसले सामग्री हटाउने दर निर्दिष्ट गर्दैन।
व्यास संग गति पढ्नुहोस्
डिस्कको बाहिरी किनारामा गणना गरिएको गति v = π × D × n / 60 हो, जहाँ D मिटरमा व्यास हो र n r/min हो। RPM कम हुँदा पनि ठूलो डिस्कमा द्रुत गतिको किनारा हुन सक्छ।
फरक RPM, फरक व्यास
100 mm · 12,000 r/min
६२.८ मि/सेकेन्ड
गणना गरिएको नो-लोड रिम गति।
150 मिमी · 9,000 आर/मिनेट
70.7 m/s
गणना गरिएको नो-लोड रिम गति।
230 मिमी · 6,000 आर/मिनेट
७२.३ मि/सेकेन्ड
गणना गरिएको नो-लोड रिम गति।
100 mm / 12,000 r/min संयोजन मा देखिन्छकालो योद्धा विशिष्टताहरू; अन्य संयोजनहरू देखा पर्छन्कोण ग्राइन्डिङ मेसिन विनिर्देशहरू। माथिका दुई 100 mm, 11,000 r/min उदाहरणहरूको लागि, उही गणनाले लगभग 57.6 m/s दिन्छ।
संलग्न र समाप्तको लागि समायोजन छान्नुहोस्
चर गति उपयोगी हुन्छ जब स्वीकृत संलग्नक वा इच्छित फिनिशले फरक गतिको लागि कल गर्दछ। उपकरणले अझै पनि त्यो सेटिङमा उपयुक्त नियन्त्रण र प्रदर्शन प्रदान गर्नुपर्छ। समायोज्य RPM भएको ग्राइन्डर स्वचालित रूपमा प्रत्येक पालिश गर्ने मेसिनको विकल्प होइन।
ठूलो आकार वा अन्यथा अनुमोदित संलग्नक माउन्ट गर्न अनुमतिको रूपमा कम सेटिङ प्रयोग नगर्नुहोस्। व्यास, माउन्टिङ, गार्डिङ, र गति आवश्यकताहरू सबै अझै पनि लागू हुन्छन्।
डिस्क अनुकूलता: आर्बर साइज, स्पिन्डल थ्रेड, फ्ल्याङ्ग्स, र गार्डहरू
पूर्ण माउन्टिंग विशिष्टता जाँच गर्नुहोस्, न केवल डिस्क व्यास।सहायक सूचीमा "आर्बर साइज" ले प्राय: केन्द्र बोरलाई बुझाउँछ, जबकि ग्राइन्डर स्पेसिफिकेशनले यसको स्पिन्डल थ्रेडलाई अलग रूपमा सूचीबद्ध गर्न सक्छ। प्रत्येक आयामले वर्णन गरेको कुरा पुष्टि गर्नुहोस्।
थ्रेडबाट बोर अलग गर्नुहोस्
BOSI कोली-आयन ब्रशलेस कोण ग्राइन्डर100 एमएम व्हील, 16 एमएम व्हील बोर, र M10 स्पिन्डल थ्रेड सूचीबद्ध गर्दछ। 16 मिमी बोर र M10 थ्रेडले माउन्टिङ व्यवस्थाका विभिन्न भागहरू वर्णन गर्दछ। तिनीहरू विनिमेय आयामहरू होइनन्, र तिनीहरू सबै ग्राइन्डरहरूको लागि विश्वव्यापी विशिष्टताहरू होइनन्।
| जाँच गर्नुहोस् | समाधान गर्न प्रश्न |
|---|---|
| व्यास र संलग्न फारम | के यो आकार र संलग्न प्रकार मोडेल र सञ्चालनको लागि स्वीकृत छ? |
| बोर वा थ्रेडेड फिटिंग | के अनुलग्नक निर्दिष्ट स्थान र माउन्ट व्यवस्था मिल्छ? |
| Flanges र बन्धन | के सही भागहरू र विधानसभा निर्देशनहरू आपूर्ति गरिएको छ? |
| गति मूल्याङ्कन | के संलग्नक ग्राइन्डरको अधिकतम गतिको लागि मूल्याङ्कन गरिएको छ वा ठूलो? |
| सामाग्री र सञ्चालन | के त्यो संलग्नकको लागि काट्ने, अनुहार पीस्ने, सफा गर्ने, वा परिष्करण गर्ने स्पष्ट रूपमा अनुमति छ? |
| गार्ड | के निर्दिष्ट गार्डले यो अनुमोदित संयोजन सूट गर्छ? |
CCOHS पोर्टेबल-चक्की मार्गदर्शनसंलग्नकको गति मूल्याङ्कन ग्राइन्डरको अधिकतम गति बराबर वा बढी हुनुपर्छ भनेर निर्दिष्ट गर्दछ। यसले गलत आकारको ग्राइन्डरमा संलग्नकलाई जबरजस्ती वा यसको माउन्टिंग प्वाल परिवर्तन गर्न विरुद्ध चेतावनी दिन्छ।
अनुमति दिइएको सञ्चालन मिलाउनुहोस्
काट्ने डिस्क, ग्राइन्डिङ ह्वील, फ्ल्याप डिस्क, तार ब्रश, र डायमण्ड एट्याचमेन्टमा फरक काम गर्ने आवश्यकताहरू हुन्छन्। सही उत्पादनको लागि सामग्री अनुकूलता र अनुमति दिइएको सम्पर्क विधि पुष्टि गर्नुहोस्। रंग, उपस्थिति, वा एक सहायक स्पिन्डलमा कडा गर्न सकिन्छ भन्ने तथ्यबाट उपयुक्तताको अनुमान नगर्नुहोस्।
OSHA कोपोर्टेबल पावर-उपकरण मार्गदर्शननिर्माता-अनुमोदित एट्याचमेन्टहरू किन महत्त्वपूर्ण छन् भनेर वर्णन गर्दछ र इच्छित घर्षण संलग्नकहरूको लागि आरा ब्लेड प्रतिस्थापन गर्ने बारे चेतावनी दिन्छ। अनुमोदित संयोजनलाई खरिद इकाईको रूपमा व्यवहार गर्नुहोस्।
कर्डेड बनाम कर्डलेस कोण ग्राइन्डरहरू: कार्य चक्रको लागि छनौट गर्नुहोस्
कर्ड गरिएको ग्राइन्डरले ब्याट्री परिवर्तनहरूलाई बेवास्ता गर्छ तर उपयुक्त आपूर्ति र केबल व्यवस्था चाहिन्छ। ताररहित ग्राइन्डरले ब्याट्री र चार्जिङ आवश्यकताहरू थप्दा, छरिएका कामहरूमा सेटअप अवरोधहरू कम गर्न सक्छ। आवश्यक अवरोधहरू सहित, बितेको कार्य समय र स्वीकार्य आउटपुट तुलना गर्नुहोस्।
पूर्ण ताररहित किट तुलना गर्नुहोस्
सही ब्याट्री मोडेल, क्षमता, चार्जर, आपूर्ति मात्रा, र स्थापित वजन सूचीबद्ध गर्नुहोस्। अतिरिक्त ब्याट्री चार्जिङ प्लान भित्र मात्र उपयोगी हुन्छ जुन कामको बोझ मिल्छ। दुईवटा ब्याट्री र एउटा चार्जर आफैले दिनभर निर्बाध उत्पादन प्रमाणित गर्दैन।
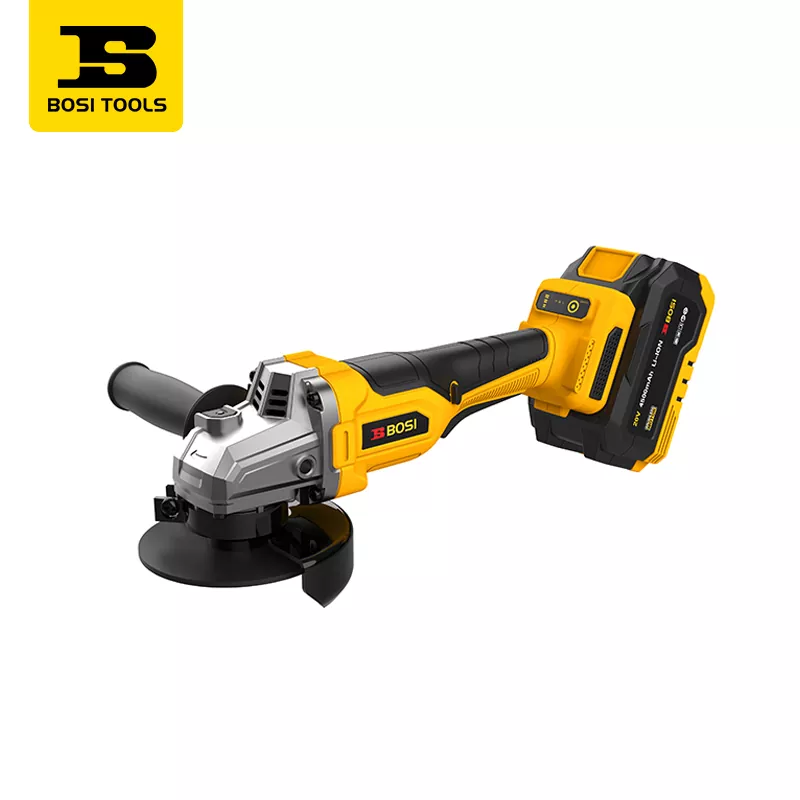
ब्याट्री क्षमता रनटाइम ग्यारेन्टी होइन
उही भोल्टेज आधारमा, ठूलो Ah ले ठूलो नाममात्र चार्ज क्षमतालाई प्रतिनिधित्व गर्दछ, तर रनटाइमले लोड, प्रयोगयोग्य ऊर्जा, प्याक अवस्था, र सञ्चालन सीमाहरूमा पनि निर्भर गर्दछ। 6.0/4.0 क्षमता अनुपातलाई ग्यारेन्टी 1.5-पटक रनटाइम दाबीमा नबदल्नुहोस्। तोकिएको प्याकहरूको साथ उद्देश्य कार्य मापन गर्नुहोस्।
सटीक मोडेलद्वारा ब्याट्री र चार्जर अनुकूलता पुष्टि गर्नुहोस्। समान भोल्टेज लेबलहरूले विद्युतीय, मेकानिकल, वा नियन्त्रण अनुकूलता स्थापना गर्दैन। हाम्रोताररहित शक्ति-उपकरण खरीद गाइडफराकिलो प्लेटफर्म र किट निर्णय कभर गर्दछ।
मोटर प्रकारलाई पावर स्रोतबाट अलग राख्नुहोस्
Brushless मोटर कम्युटेशन वर्णन गर्दछ; ताररहित आपूर्ति व्यवस्था वर्णन गर्दछ। ब्रशलेस मोटरले कार्बन-ब्रसको सम्पर्क हटाउँछ, तर पूर्ण ग्राइन्डरमा अझै पनि बेयरिङ, गियरिङ, नियन्त्रण र अन्य सेवा आवश्यकताहरू छन्। मोटर लेबलले मर्मत-रहित सञ्चालन स्थापना गर्छ भनी मान्नुको सट्टा सम्पूर्ण उत्पादनको मूल्याङ्कन गर्नुहोस्।
नियन्त्रण, सुरक्षा सुविधाहरू, र धुलो व्यवस्थापन
यो फिट छ कि छैन भनेर सोध्नु अघि नियन्त्रणले के गर्छ भनेर सोध्नुहोस्। पुश बटन, स्लाइड स्विच, र निरन्तर-दबाव नियन्त्रण फरक विवरणहरू हुन्। तस्विरमा स्थान वा आकारले सञ्चालन व्यवहार पुष्टि गर्न सक्दैन।
स्विच अफ र ब्रेकिङ फरक प्रकार्यहरू छन्
निरन्तर-दबाव स्विच जारी गर्नाले ड्राइभ पावर हटाउँछ; रोक्ने समय मेसिन र कुनै पनि फिट ब्रेकमा निर्भर गर्दछ। सफ्ट स्टार्टले स्टार्टअप प्रबन्ध गर्दछ, पुन: सुरु सुरक्षा ठेगानाहरू अवरोधित आपूर्ति, र किकब्याक-प्रतिक्रिया सुविधाहरूले विशेष अपरेटिङ घटनाहरूलाई सम्बोधन गर्दछ। मोडेलको लागि प्रत्येक प्रकार्य अलग-अलग पुष्टि गर्नुहोस्।
कन्फिगर गरिएको उपकरणलाई यसको आवश्यक ह्यान्डलहरू र इच्छित ब्याट्री वा केबल व्यवस्थाको साथ ह्यान्डल गर्नुहोस्। ग्रिप परिधि, ब्यालेन्स, स्विच पहुँच, र काम गर्ने ठाउँले बेयर-टूल वजनमा सानो भिन्नता भन्दा बढी फरक पार्न सक्छ। CCOHS ले दुई-हात पकड्ने सल्लाह दिन्छ र ग्राइन्डरलाई तल सेट गर्नु अघि एट्याचमेन्ट बन्द नभएसम्म पर्खनुहोस्। यसको हेर्नुहोस्पोर्टेबल-चक्की निर्देशन.
सेटअपको भागको रूपमा धुलो नियन्त्रण छान्नुहोस्
कंक्रीट र चिनाईको कामलाई मिल्दो कफन र धुलो-संकलन प्रणाली चाहिन्छ। मेसिन चयन गर्नु अघि फिट, निकासी आवश्यकताहरू, र कार्यको एक्सपोजर नियन्त्रणहरू जाँच गर्नुहोस्। एक जेनेरिक मास्क वा एक अप्रमाणित भ्याकुम जडान एक पूर्ण उपकरण विशिष्टता होइन।
निर्दिष्ट अमेरिकी निर्माण कार्यहरूको लागि, OSHA कोह्यान्डहेल्ड-चक्की सिलिका तथ्य पानाधुलो-संकलन प्रणाली र उद्देश्य-डिजाइन एकीकृत पानी-वितरण उपकरणहरू वर्णन गर्दछ। यसको भिजेको विधि प्रावधानहरू सामान्य सुख्खा-प्रयोग ग्राइन्डरमा पानी थप्न अनुमति छैन। उपकरण निर्देशनहरू र कार्यस्थलमा लागू हुने आवश्यकताहरू पालना गर्नुहोस्।
BOSI कोण ग्राइन्डर कन्फिगरेसन तुलना
निम्न उदाहरणहरूले देखाउँदछ किन पूर्ण कन्फिगरेसन उद्धरणमा सम्बन्धित छ। तिनीहरू प्रकाशित उत्पादन विशिष्टताहरू हुन्, नियन्त्रित प्रदर्शन श्रेणीकरण होइन। पहिले छलफल गरिएका सामान्य साइज कक्षाहरूको अर्थ प्रत्येक BOSI श्रृंखलामा प्रत्येक साइज उपलब्ध छ भन्ने होइन।
| कन्फिगरेसन | प्रकाशित शक्ति वा आपूर्ति | डिस्क व्यास | नो-लोड गति | चयन प्रश्न |
|---|---|---|---|---|
| ब्ल्याक वारियर S1M-08-100A | ७५० डब्ल्यू | 100 मिमी | 11,000 r/min | के यो कन्फिगरेसनले इच्छित कार्य र चक्र पूरा गर्छ? |
| ब्ल्याक वारियर S1M-BS11-100A | १२०० डब्ल्यू | 100 मिमी | 11,000 r/min | एउटै काम गर्ने अवस्थाहरूमा के उपयोगी भिन्नता देखिन्छ? |
| कोण ग्राइन्डिङ मेसिन, 150 मिमी विकल्पहरू | १६०० डब्ल्यू | 150 मिमी | 9000 वा 8200 r/min | कुन सही संस्करण र अनुमोदित संलग्न अपरेशन सूट? |
| कोण पीसने मेसिन, 230 मिमी विकल्प | १० ए | 230 मिमी | 6000 r/min | के वास्तविक विद्युतीय कन्फिगरेसन, पहुँच, र ह्यान्डलिंग उपयुक्त छ? |
| ली-आयन ब्रशलेस कोण ग्राइन्डर | 20 V; ४.० वा ६.० आह | 100 मिमी | पुश-बटन: 3500/6000/8500; साइड-स्विच: 3500/6000/8000 r/min | कुन स्विच संस्करण, प्याक, र काम-गति संयोजन आवश्यक छ? |
| बम्बलबी ब्रशलेस लिथियम ब्याट्री कोण ग्राइन्डर | 20 V; ४.५ आह | 100 मिमी | 3600/6700/8800 r/min | के पूर्ण आपूर्ति किटले कार्य चक्रलाई समर्थन गर्दछ? |
स्रोतहरू:कालो योद्धा कर्ड श्रृंखला, कोण पीस मिसिन श्रृंखला, ली-आयन ब्रशलेस कोण ग्राइन्डर, रबम्बलबी श्रृंखला.

दुई 100 mm कर्ड गरिएका उदाहरणहरूले उपयोगी तुलना गर्दछ किनभने तिनीहरूको सूचीबद्ध नो-लोड गति समान हुन्छ जबकि पावर मूल्याङ्कनहरू फरक हुन्छन्। ताररहित श्रृंखलाको लागि, स्विच संस्करणले पनि प्रकाशित उच्चतम गति परिवर्तन गर्दछ। ती भिन्नताहरूलाई प्रत्येक विकल्पलाई "100 mm ग्राइन्डर" मा घटाउनुको सट्टा अर्डर विशिष्टतामा राख्नुहोस्।
म ग्राहकको सञ्चालन र उपलब्ध उपभोग्य वस्तुहरूबाट सर्टलिस्ट गर्नेछु, त्यसपछि पूरा नमूनाहरू तुलना गर्नेछु। यसले अनुपयुक्त संलग्न वा पहुँचको कमीको कारणले गर्दा समस्याको लागि सिफारिस हुनबाट थप शक्तिशाली वा ठूलो कन्फिगरेसन राख्छ।
नमूनाहरू र निरीक्षण रेकर्डहरू कसरी तुलना गर्ने
धातु काट्ने नमूनाहरू तुलना गर्दा एउटै स्टील खण्ड, अनुमोदित काटन-डिस्क विशिष्टता, आपूर्ति अवस्था, र कार्य चक्र प्रयोग गर्नुहोस्। स्वीकार्य कटौती, बितेको समय, डिस्क खपत, र अवरोधहरू रेकर्ड गर्नुहोस्। यदि कन्फिगरेसन परिवर्तन भयो भने, त्यो परिवर्तन रेकर्डमा देखिने बनाउनुहोस्।
सुरु गर्नु अघि परिणाम परिभाषित गर्नुहोस्
काट्नको लागि, खण्ड, काट्ने स्थिति, र स्वीकार्य किनारा अवस्था निर्दिष्ट गर्नुहोस्। ग्राइन्डिङको लागि, हटाउनको लागि क्षेत्र वा सामग्रीको मात्रा र बाँकी सतह आवश्यकता परिभाषित गर्नुहोस्। थप पुन: कार्य आवश्यक पर्ने छिटो परिणाम समान आउटपुट होइन।
| रेकर्ड | समावेश गर्नुहोस् | कारण |
|---|---|---|
| उपकरण कन्फिगरेसन | मोडेल, डिस्क वर्ग, गति सेटिङ, आपूर्ति; सही ब्याट्री र चार्जर जहाँ लागू हुन्छ। | फरक कन्फिगरेसनहरू पहिचान योग्य राख्छ। |
| संलग्नक | उत्पादन विशिष्टता, आकार, सामग्री उपयुक्तता, प्रारम्भिक अवस्था, र माउन्टिंग व्यवस्था। | सहायक प्रभावहरू मिसिन प्रभावहरूबाट अलग गर्दछ। |
| Workpiece र फिक्स्चर | सामग्री, खण्ड, आवश्यक सञ्चालन, र समर्थन व्यवस्था। | कार्य दोहोर्याउन योग्य बनाउँछ। |
| स्वीकृति | पूरा कटौती वा परिभाषित पीस परिणाम; अस्वीकार र पुन: काम। | एक्लै गतिविधि भन्दा प्रयोगयोग्य काम मापन गर्दछ। |
| समय र अवरोधहरू | काम गर्ने समय, सहायक परिवर्तनहरू, ब्याट्री परिवर्तनहरू, र आवश्यक पजहरू अलग-अलग। | पूरा चक्र कहाँ खर्च भएको देखाउँछ। |
| उपभोग्य वस्तुहरू | सहमत विधि अन्तर्गत संलग्न उपभोग र प्रतिस्थापन बिन्दु। | लागत तुलना समर्थन गर्दछ। |
| ह्यान्डलिङ | कन्फिगर गरिएको वजन, पहुँच, पकड, नियन्त्रण, र अवलोकन कम्पन। | औपचारिक कम्पन परीक्षण दावी नगरी व्यावहारिक भिन्नताहरू क्याप्चर गर्दछ। |
| पुनरावृत्ति | नमूना पहिचान, बारम्बार रन, सर्तहरू, र कुनै पनि विचलन। | फराकिलो दाबी बन्नबाट एक अनुकूल रन रोक्छ। |
उपयुक्त पर्यवेक्षण र नियन्त्रणहरूको साथ उपकरण र संलग्न निर्देशनहरू भित्र परीक्षणहरू गर्नुहोस्। मेसिनको सीमा पत्ता लगाउन स्टललाई जबरजस्ती नगर्नुहोस्। एउटा छोटो अनुप्रयोग परीक्षणले त्यो सेटअपमा व्यवहार स्थापित गर्छ; यसले सेवा जीवनको वर्षहरू स्थापना गर्दैन।
सन्दर्भमा कारखाना निरीक्षण जानकारी पढ्नुहोस्
दकालो योद्धा पृष्ठ0.05 मिमी भन्दा बढीको नो-लोड गति र स्पिन्डल रनआउट सहित निरीक्षण वस्तुहरू प्रकाशित गर्दछ। यसले 100 घण्टा सञ्चालन पछि मूल लम्बाइको एक तिहाइ भन्दा बढीको कार्बन-ब्रस पहिरन पनि वर्णन गर्दछ। यी आपूर्तिकर्ता-प्रकाशित निरीक्षण मापदण्ड हुन्, सान्दर्भिक मोडेलको परीक्षण रेकर्डको लागि प्रतिस्थापन होइन।
रनआउटको लागि मापन बिन्दु र विधि अनुरोध गर्नुहोस्, ब्रश परीक्षणको लागि लोडिङ र चक्र, र परीक्षण कन्फिगरेसनको पहिचान। ज्यामितीय रनआउट जाँच कम्पन-उत्सर्जन मापन भन्दा फरक छ। ब्रश लगाउने मापदण्ड पूर्ण-उपकरण जीवन ग्यारेन्टी भन्दा फरक छ। यी भिन्नताहरूले क्रेतालाई वास्तविक आवश्यकताको जवाफ दिने प्रमाणको लागि सोध्न मद्दत गर्दछ।
स्वामित्व लागत तुलना गर्नुहोस् र बल्क-अर्डर कन्फिगरेसन पुष्टि गर्नुहोस्
समान किट संग सुरु गर्नुहोस्। एउटा खाली उपकरण, एउटा ब्याट्री भएको उपकरण, र दुई ब्याट्री प्याकेज फरक-फरक खरिदहरू हुन्। सञ्चालन लागतको लागि, उपकरण आवंटन, उपभोग्य वस्तुहरू, श्रम, ऊर्जा, र सेवालाई निर्दिष्ट अवधिमा स्वीकृत आउटपुटसँग तुलना गर्नुहोस्।
लागत प्रति स्वीकार्य कट वा समाप्त भाग
दुबै विकल्पहरूको लागि समान आउटपुट परिभाषा प्रयोग गर्नुहोस्। एउटै समय दुई पटक गणना नगरी पुन: कार्य श्रम र सान्दर्भिक अवरोधहरू गणना गर्नुहोस्। एक वितरकको लागि, तपाईंको आफ्नै स्टक, सेवा, र वारेन्टी-ह्यान्डलिंग लागतहरूबाट ग्राहकको सञ्चालन बचतहरू पनि अलग गर्नुहोस्।
US$20 प्रिमियम र US$15/घण्टा मूल्यको श्रमको साथ एउटा उदाहरणात्मक खरिदलाई विचार गर्नुहोस्। यदि मिल्दो परीक्षणहरूले स्वीकार्य कटौती प्रति तीन-सेकेन्ड बचत स्थापना गर्दछ भने, श्रम बचत 3/3600 × US$15 = US$0.0125 प्रति कटौती हो। प्रिमियम 1,600 स्वीकार्य कटौती पछि पुन: प्राप्ति हुन्छ, यदि उपभोग्य, ऊर्जा, र सेवा लागत बराबर रहन्छ।
उदाहरणात्मक श्रम-मात्र ब्रेक-इभन
अनुमानित प्रिमियम
US$20
अतिरिक्त खरिद लागत।
सशर्त बचत
US$0.0125 / कटौती
US$15/घण्टामा 3 सेकेन्ड।
लागत रिकभरी
1,600 स्वीकार्य कटौती
US$20 ÷ US$0.0125।
यो खरिद निर्णयको लागि एक थ्रेसहोल्ड हो। यो बचत हुनेछ भन्ने प्रमाण होइन, र पावर-रेटिङ अनुपातले हराएको परीक्षण परिणामहरू आपूर्ति गर्न सक्दैन। यदि कार्य भोल्युम त्यो थ्रेसहोल्डमा कहिल्यै पुग्दैन भने, अपग्रेडलाई यसको प्रिमियमको औचित्य प्रमाणित गर्न अर्को प्रदर्शन लाभ चाहिन्छ।
अर्डर गर्नु अघि कन्फिगरेसन लक गर्नुहोस्
- सही मोडेल, आपूर्ति भोल्टेज, फ्रिक्वेन्सी, प्लग, र आवश्यक बजार कागजातहरू र लेबलहरू पुष्टि गर्नुहोस्।
- ताररहित किटहरूको लागि, ब्याट्री र चार्जर मोडेल, मात्रा, र अनुकूलता निर्दिष्ट गर्नुहोस्।
- स्वीकृत सामानहरू, माउन्टिङ हार्डवेयर, गार्डहरू, ह्यान्डलहरू, र समावेश गरिएका उपकरणहरू सूचीबद्ध गर्नुहोस्।
- निरीक्षण विधि, स्वीकृति मापदण्ड, र अनुमोदित नमूनाको पहिचानमा सहमत हुनुहोस्।
- अर्डरमा देखाइएको स्पेयर पार्ट्स, सेवा मार्ग, प्याकेजिङ्ग, र कन्फिगरेसन पुष्टि गर्नुहोस्।
BOSI उपकरण Ningbo Shiji Bosi Tools Co., Ltd हो। कन्फिगरेसन सोधपुछको लागि, सामग्री, workpiece खण्ड, आवश्यक सञ्चालन, अपेक्षित कार्य चक्र, र उपलब्ध आपूर्ति मार्फत पठाउनुहोस्।BOSI सम्पर्क पृष्ठवा इमेलbosi01@bosi.cn। इच्छित डिस्क विशिष्टता समावेश गर्नुहोस् ताकि मेसिन र सहायक आवश्यकताहरू सँगै समीक्षा गर्न सकिन्छ।
बारम्बार सोधिने प्रश्नहरू
मैले कुन आकारको कोण ग्राइन्डर छनौट गर्नुपर्छ?
काम गर्ने ठाउँ र अनुमोदित संलग्नकको लागि उपयुक्त रहँदा आवश्यक पहुँच प्रदान गर्ने साइज छान्नुहोस्। वास्तविक मोडेलको काट्ने क्षमता र ह्यान्डलिंग पुष्टि गर्नुहोस्। डिस्क व्यास एक्लै प्रयोगयोग्य काटन गहिराई निर्दिष्ट गर्दैन।
के एक उच्च-वाट कोण ग्राइन्डर सधैं राम्रो छ?
होइन। उच्च पावर मूल्याङ्कनले छिटो स्वीकार्य उत्पादन, राम्रो ह्यान्डलिंग, वा लामो आयु स्थापित गर्दैन। उपभोग्य प्रयोग र अवरोधहरू सहित, उद्देश्य कार्यमा पूर्ण कन्फिगरेसनहरू तुलना गर्नुहोस्।
के आर्बर साइज स्पिन्डल थ्रेड साइज जस्तै हो?
होइन। एउटा सहायक उपकरणको आर्बर साइजले सामान्यतया यसको केन्द्र बोरको वर्णन गर्छ, जबकि स्पिन्डल थ्रेड साइजले मेसिनमा थ्रेडेड माउन्टिङ सुविधाको वर्णन गर्दछ। दुबै निर्माताहरू द्वारा आवश्यक बोर, थ्रेड, फ्ल्याङ्गहरू, र बन्धन व्यवस्था निश्चित गर्नुहोस्।
यदि मैले गति घटाउँछु भने के म ठूलो डिस्क फिट गर्न सक्छु?
कम गतिको सेटिङले ठूलो डिस्कलाई अधिकृत गर्दैन। निर्दिष्ट माउन्टिंग हार्डवेयर र गार्डको साथ, मोडेलको लागि अनुमोदित संलग्न आकार र प्रकारहरू मात्र प्रयोग गर्नुहोस्। गति अनुकूलता केवल एक आवश्यकता हो।
के स्विच रिलिज गर्दा डिस्क तुरुन्तै बन्द हुन्छ?
तुरुन्तै रोकिने अनुमान नगर्नुहोस्। एट्याचमेन्ट घुमिरहँदा स्विचले पावर हटाउन सक्छ। विशिष्ट नियन्त्रण र ब्रेक प्रकार्यहरू जाँच गर्नुहोस्, र उपकरण सेट गर्नु अघि संलग्न पूर्ण रूपमा बन्द नभएसम्म पर्खनुहोस्।
थोक अर्डर गर्नु अघि वितरकहरूले के अनुरोध गर्नुपर्छ?
सही मेसिन र किट विशिष्टता, अनुमोदित सहायक र गार्ड जानकारी, सान्दर्भिक निरीक्षण रेकर्ड, आवश्यक बजार कागजात, र सेवा व्यवस्था अनुरोध गर्नुहोस्। अनुमोदित नमूना र अर्डर विनिर्देश पङ्क्तिबद्ध राख्नुहोस्।
काम पूरा गर्ने कन्फिगरेसन छान्नुहोस्
कार्य निर्दिष्ट गर्नुहोस्, अनुमोदित मेसिन-र-डिस्क संयोजन पुष्टि गर्नुहोस्, र परिभाषित स्वीकार्य परिणाम विरुद्ध नमूनाहरू तुलना गर्नुहोस्। भण्डारणको लायक कन्फिगरेसन भनेको ग्राहकको काममा फिट हुने र निरन्तर रूपमा आपूर्ति र सेवा गर्न सकिन्छ।
सम्बन्धित समाचार
- कर्डलेस इम्प्याक्ट रेन्च खरिद गर्ने गाइड: टर्क, ड्राइभ साइज, र ब्याट्री चयन
- ब्रशलेस बनाम ब्रश ड्रिल: भिन्नता, प्रदर्शन, र लागत
- ड्रिल बिट प्रकार र प्रयोगहरू: काठ, धातु, र कंक्रीटको लागि कसरी छनौट गर्ने
- ह्यामर ड्रिल बनाम रोटरी ह्यामर: तपाईलाई कंक्रीटको लागि कुन चाहिन्छ?
- ताररहित ड्रिल खरीद गाइड: कसरी सही ड्रिल र किट छनौट गर्ने
- ताररहित पावर उपकरणहरू कसरी छनौट गर्ने: चश्मा, ब्याट्रीहरू, र उपकरण प्रणालीहरू





-
E-mail
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।
गोपनीयता नीति